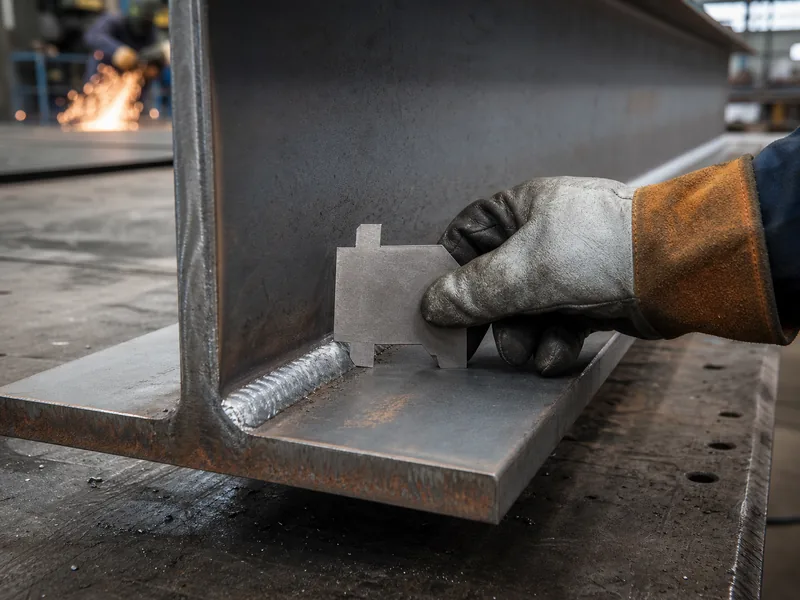
A inspeção de aço estrutural vai da oficina de fabricação até o canteiro de obras. Na oficina, o controle de qualidade (CQ) do próprio fabricante verifica as peças à medida que são cortadas, soldadas e revestidas; no campo, a garantia de qualidade (QA) independente verifica a estrutura à medida que é montada. As duas etapas confirmam a mesma coisa sob ângulos diferentes: que soldas, parafusos de alta resistência, dimensões das peças e revestimentos protetores correspondem aos desenhos de fabricação aprovados e às normas que os regem. Este guia mapeia o que os inspetores verificam, quais métodos de ensaio utilizam, as normas por trás dessas verificações, quem está qualificado para aprová-las e como a inspeção na oficina e no campo se complementam.
O que a inspeção de aço estrutural abrange
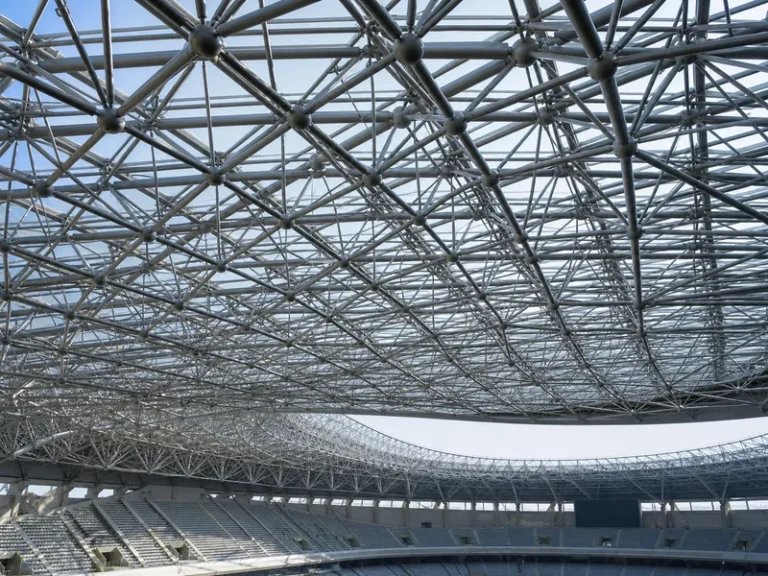
A inspeção de aço estrutural é o conjunto de verificações que confirmam que o aço fabricado e montado corresponde ao projeto, desde a identificação do material até as conexões finais. O trabalho abrange todo o ciclo de vida de uma estrutura: recebimento do material e ajuste na oficina, condição após o transporte, alinhamento e conexões durante a montagem e encerramento documentado quando a estrutura está de pé. Como o aço suporta cargas, a maioria dos projetos regulamentados por normas trata essas verificações como obrigatórias, e não opcionais. As primeiras verificações ocorrem antes de qualquer soldagem, quando o material recebido é identificado em relação aos certificados de análise do laminador, para que a classe do aço em uma peça acabada corresponda à prevista no projeto. Este conteúdo trata de aço estrutural para edificações; pontes, trilhos de ponte rolante e equipamentos de elevação seguem regimes de inspeção próprios, com normas específicas.
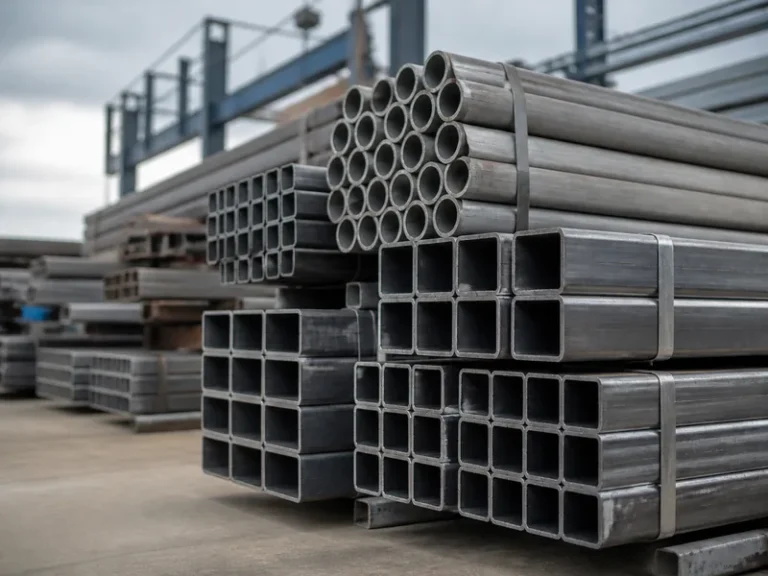
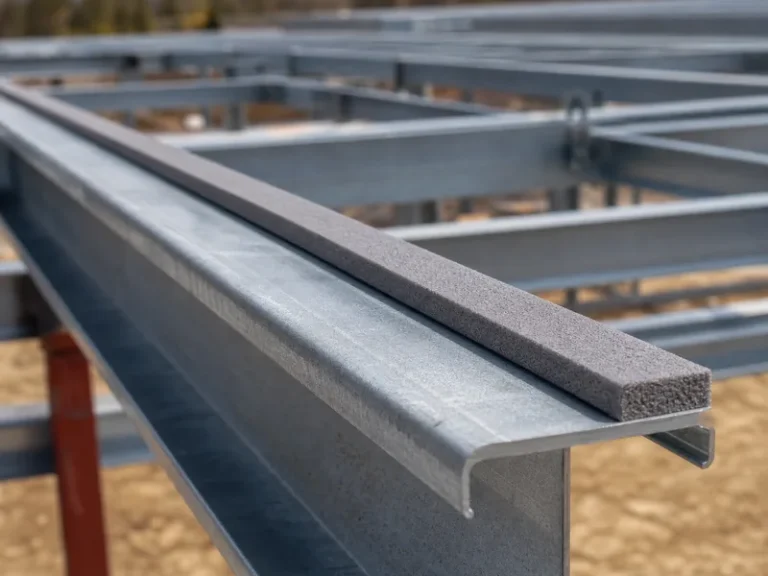
Em essência, a inspeção verifica se os componentes de uma edificação metálica — pórticos principais, terças, travessas, contraventamentos e suas conexões — foram detalhados, fabricados e montados conforme o desenho. O inspetor compara o trabalho executado com os desenhos estruturais de aço e a especificação do projeto e registra onde há conformidade e onde não há. É esse registro escrito, e não uma aprovação verbal, que o proprietário ou o agente público de fiscalização de obras utiliza depois.
O que os inspetores verificam no aço fabricado
A lista de verificação de um inspetor no aço fabricado concentra-se em cinco pontos: soldas, parafusos de alta resistência, dimensões e ajuste das peças, alinhamento após a montagem e revestimentos protetores. Cada um tem seus próprios critérios de aceitação, e é por isso que os inspetores trabalham a partir da especificação, e não apenas do julgamento.
- Soldas: perfil, dimensão e integridade em relação aos símbolos de solda dos desenhos, além de defeitos superficiais como trincas, mordeduras e porosidade. A forma de execução da junta faz parte da soldagem de aço estrutural; a inspeção confirma a solda acabada, com a qualidade interna verificada depois por NDT.
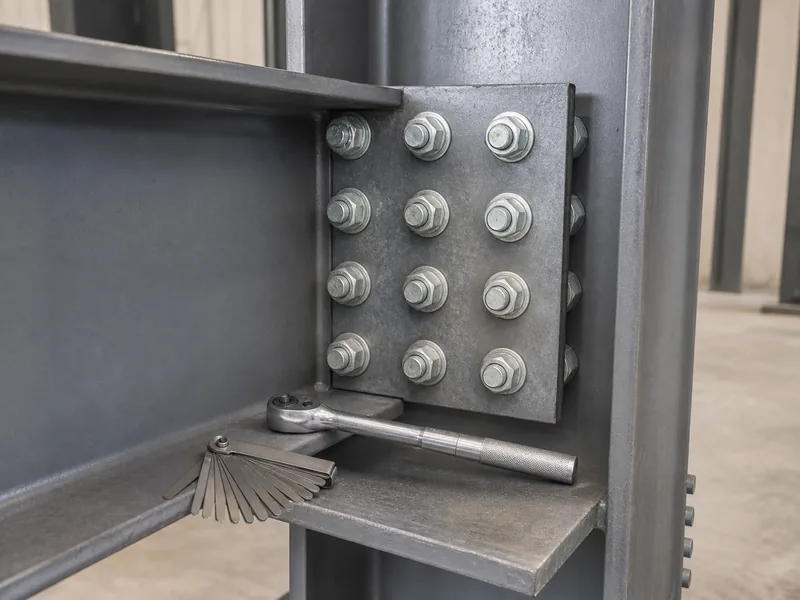
- Parafusos de alta resistência: tipo, classe e condição, e se cada junta é apertada ao encosto ou pré-tensionada e apertada por um método aprovado. Verificar as conexões parafusadas também significa conferir se as chapas se assentam firmemente e se as roscas engatam corretamente.
- Dimensões e ajuste das peças: comprimento, contraflecha, posição dos furos e como as partes se assentam antes de a conexão ser finalizada.
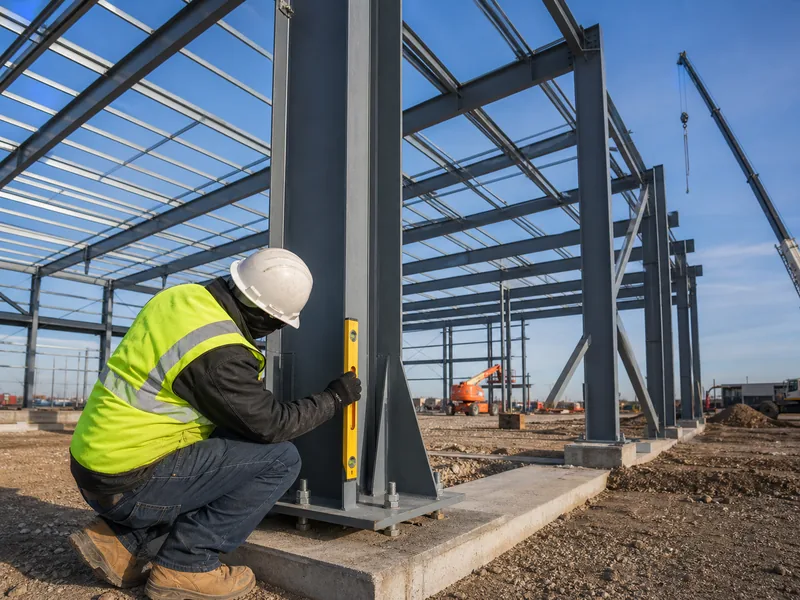
- Alinhamento: colunas no prumo e vigas niveladas dentro da tolerância depois que a estrutura está de pé.
- Revestimentos e proteção contra incêndio: cobertura de galvanização ou de tinta, espessura do filme seco em relação ao valor especificado e qualquer proteção intumescente ou resistente ao fogo aplicada por aspersão.
Chumbadores e placas de base ficam na fronteira entre o aço e a fundação, por isso sua posição e projeção são verificadas antes da montagem da estrutura. Corrigir um chumbador mal posicionado é muito mais barato no papel do que depois que as colunas estão de pé, e é por isso que essa é uma das primeiras verificações em campo, e não uma das últimas. A mesma lógica orienta as verificações dimensionais. Um furo fora de posição ou um comprimento de peça detectado na linha de furação é uma correção rápida, enquanto o mesmo erro encontrado na montagem pode exigir alargamento em campo ou substituição da peça.
Métodos de ensaio visual e não destrutivo
O ensaio visual (VT) vem primeiro e é aplicado em quase todas as juntas, mas só alcança superfícies e geometria, de modo que falhas subsuperficiais exigem ensaios não destrutivos (NDT). O NDT permite ao inspetor encontrar defeitos sem cortar o aço ou levá-lo à ruptura, mantendo a peça em serviço.
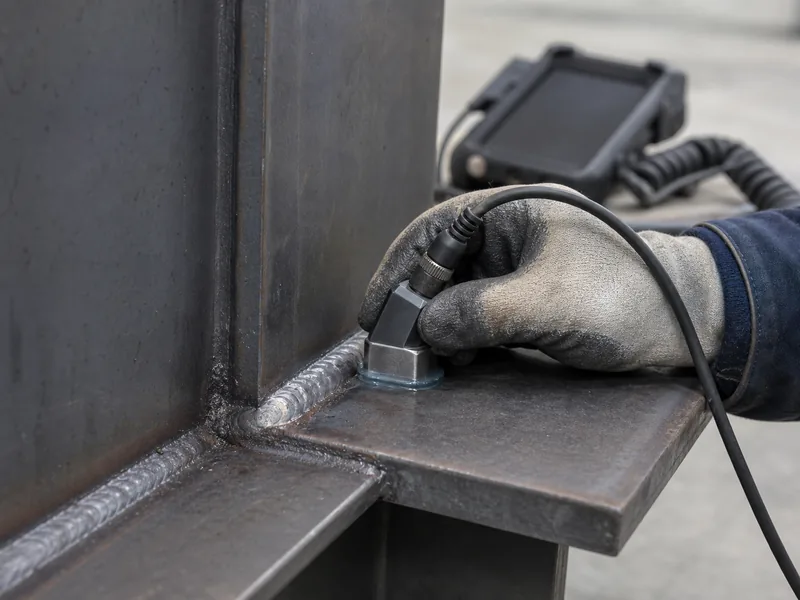
- Visual (VT): trincas superficiais, mordeduras, perfil da solda, ajuste e trabalho ausente ou incorreto; aplicado a praticamente todas as juntas.
- Partículas magnéticas (MT): trincas superficiais e próximas da superfície em aço ferromagnético, úteis ao longo dos pés de solda e em soldas de filete.
- Líquido penetrante (PT): falhas que atingem a superfície em material não poroso, onde o ensaio por partículas magnéticas não se aplica.
- Ultrassom (UT): falhas internas e fusão incompleta no interior de soldas em chanfro, especialmente soldas de penetração total da junta (CJP).
- Radiografia (RT): imagem interna do volume da solda, usada quando é necessário um registro permanente em filme ou uma alternativa ao UT.
Nem toda solda é ensaiada da mesma forma. A quantidade de NDT depende do tipo de solda, da categoria de risco da estrutura e da função da junta: soldas de penetração total da junta e soldas críticas para a segurança recebem a maior cobertura, enquanto muitas soldas de filete são aceitas apenas com inspeção visual. As normas também permitem reduzir a taxa de ensaio por ultrassom quando a taxa de rejeição do fabricante se mantém baixa e aumentá-la novamente quando surgem defeitos. É o plano de inspeção, e não uma porcentagem fixa, que define o escopo real dos ensaios.
Cada método tem limitações que definem onde é usado. O ensaio por ultrassom exige acesso à superfície e interpretação por pessoal treinado, o ensaio radiográfico requer controles de radiação e uma zona de exclusão, e os ensaios por partículas magnéticas e por líquido penetrante só alcançam a superfície. Adequar o método à falha que o inspetor espera encontrar é uma decisão deliberada no plano de inspeção.
Normas, padrões e quem realiza a inspeção
As normas por trás da inspeção de aço atribuem duas funções distintas — o controle de qualidade pelo fabricante e a garantia de qualidade por um inspetor independente — e definem as tarefas que cada uma deve cumprir. O Capítulo N da AISC 360, a Especificação para Edifícios Estruturais em Aço, estabelece os requisitos mínimos de CQ, QA e NDT, com tabelas de tarefas que abrangem a inspeção antes, durante e depois da soldagem e do parafusamento. A AISC 303, o Código de Prática Padrão, fornece os critérios de aceitação e as convenções do setor pelos quais a fabricação e a montagem são avaliadas.
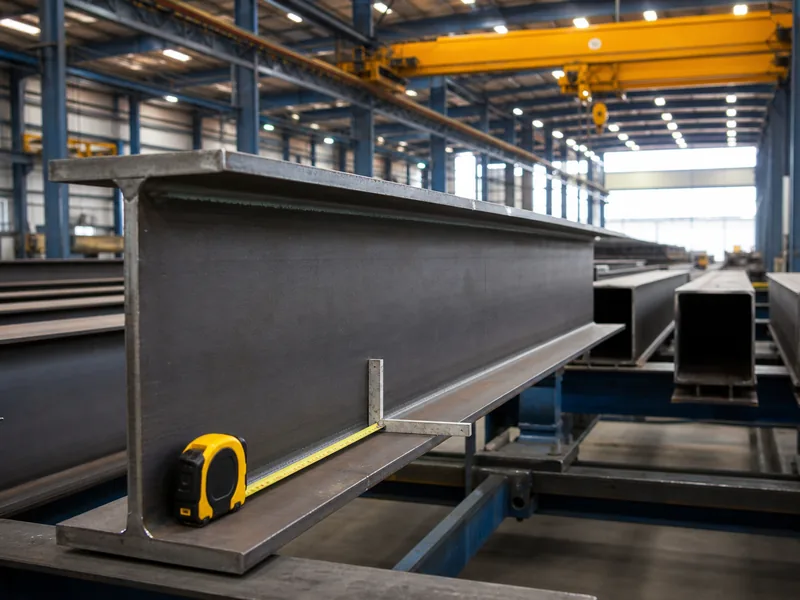
A soldagem é avaliada segundo a AWS D1.1, o código de soldagem estrutural para aço, que reúne procedimentos de soldagem, qualificação de soldadores e critérios de aceitação da inspeção em um único documento. As juntas parafusadas seguem a Especificação RCSC para parafusos de alta resistência, que distingue conexões apertadas (snug-tight) das protendidas e define como a protensão é verificada. Em edifícios regulados por código, o Capítulo 17 do IBC é o que torna a inspeção especial obrigatória e fixa seu escopo por meio de uma Declaração de Inspeções Especiais do projeto.
A divisão que essas normas impõem tem consequências em campo. O CQ é responsabilidade do próprio fabricante e do montador, enquanto a QA é realizada para o proprietário por um inspetor especial independente, que confirma o trabalho sem repetir todas as verificações. Algumas tarefas são redigidas para que o inspetor observe de forma aleatória; outras exigem uma verificação em cada junta ou peça, o que altera diretamente quanto aço é de fato examinado.
Quem aprova também é regulamentado. As soldas são inspecionadas por um AWS Certified Welding Inspector (CWI). Os ensaios por ultrassom, por partículas magnéticas e por líquido penetrante são executados por pessoal de NDT certificado pela ASNT nos níveis I, II ou III, conforme executem, preparem ou interpretem o ensaio. Para um comprador, confirmar essas credenciais junto com as certificações de edificações em aço do fabricante faz parte de confiar que a própria inspeção se sustenta.
Inspeção na oficina de fabricação versus inspeção no campo
A inspeção na oficina de fabricação e a inspeção em campo verificam riscos diferentes: a oficina controla a qualidade da fabricação e o campo confirma que a montagem a mantém.
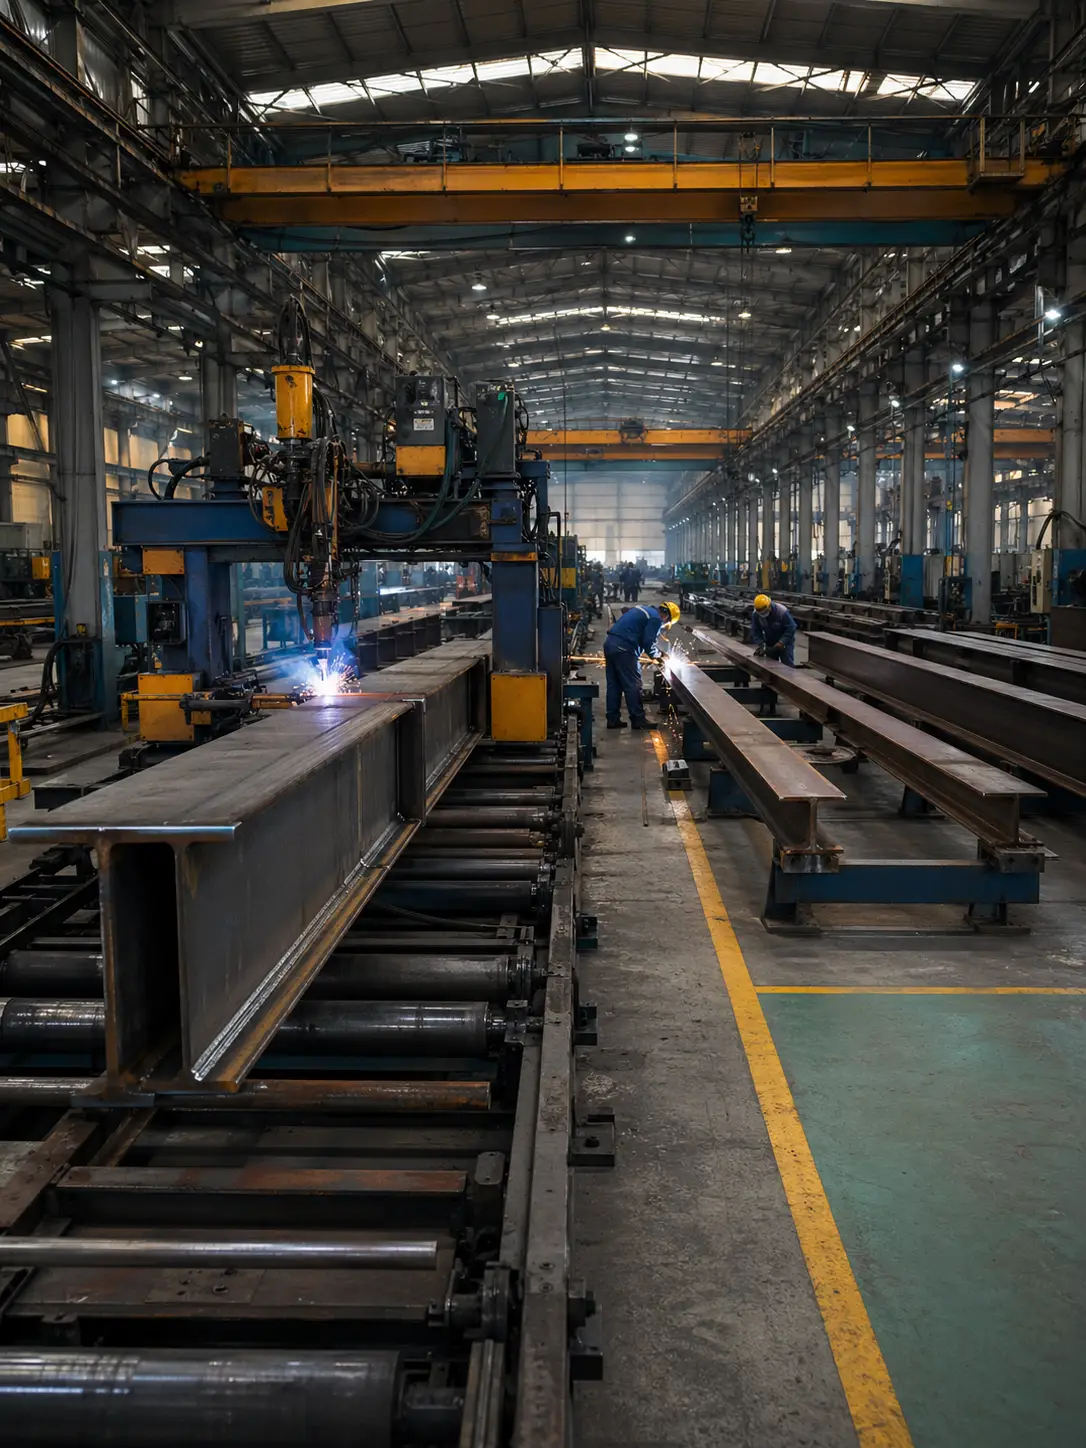
Na oficina de fabricação, o CQ atua no ajuste antes da soldagem, na qualidade da solda durante e após o processo, na instalação dos parafusos, nas dimensões das peças e na cobertura do revestimento, detectando defeitos enquanto a peça ainda é fácil de reparar ou substituir. Uma solda rejeitada no piso da oficina custa um esmerilhamento e uma nova soldagem; a mesma solda encontrada após a montagem pode parar uma equipe de guindaste e toda uma sequência de montagem.
Em campo, a inspeção passa a focar em como a estrutura se monta: colunas verificadas quanto ao prumo e vigas quanto ao alinhamento dentro da tolerância, soldas e parafusos instalados em campo e retoques onde os revestimentos foram danificados no transporte ou no manuseio. O encerramento é uma tarefa à parte. A montagem não termina até que os registros de parafusamento e soldagem, os relatórios de NDT e os registros finais de inspeção estejam reunidos, porque é essa documentação que comprova que a estrutura foi construída e verificada conforme os desenhos.
A inspeção também define o que acontece quando o trabalho é reprovado. O material não conforme é registrado e, em seguida, reparado segundo um procedimento aprovado ou encaminhado para disposição pelo engenheiro responsável pelo projeto, com a solução registrada em vez de simplesmente liberada. É essa trilha documental que permite a um revisor posterior confiar no aço sem reabrir cada junta.
Verificação da qualidade do aço antes e depois da montagem
Os defeitos mais baratos de corrigir são os detectados na oficina de fabricação, por isso um plano de inspeção sólido antecipa o CQ antes de o aço ser enviado. Obtenha primeiro os registros de CQ do fabricante, a documentação de soldas e parafusos e os resultados de NDT; depois deixe a QA em campo e, onde a norma exigir, a inspeção especial confirmarem a montagem e encerrarem a documentação. Quando essas duas camadas se alinham, o proprietário tem uma estrutura verificável no papel, e não apenas aceitável aos olhos.
Como fabricante de estruturas metálicas, a KAFA incorpora essa primeira camada de CQ à própria fabricação. Suas linhas de vigas em H, perfis em caixa e terças C/Z em uma instalação de 20,000 m² em Qingdao operam sob gestão da qualidade ISO 9001:2015, de modo que dimensões, soldas e revestimentos são documentados antes de o elemento sair da oficina de fabricação. Para analisar os registros de inspeção ou definir o escopo de um pacote de fabricação específico, solicite um orçamento com seus desenhos e especificações.
Perguntas Frequentes
Quais são os principais métodos de inspeção de aço estrutural?
Os principais métodos são o ensaio visual (VT) e quatro técnicas não destrutivas: partículas magnéticas (MT), líquido penetrante (PT), ultrassom (UT) e radiografia (RT). O ensaio visual abrange verificações superficiais e geométricas em quase todas as juntas, MT e PT encontram trincas superficiais e próximas da superfície, e UT e RT revelam falhas no interior de soldas em chanfro onde o olho não alcança.
Qual é a diferença entre controle de qualidade e garantia de qualidade na inspeção de aço?
O controle de qualidade é o programa do próprio fabricante e do montador para construir o aço corretamente, enquanto a garantia de qualidade é a inspeção independente realizada para o proprietário a fim de confirmá-lo. A QA não substitui o CQ; em obras regulamentadas por normas, ela é uma camada adicional de inspeção especial que verifica os resultados do fabricante em vez de duplicar cada tarefa.
Quem está qualificado para realizar a inspeção de aço estrutural?
As soldas são inspecionadas por um AWS Certified Welding Inspector (CWI), e os ensaios não destrutivos são executados por técnicos de NDT certificados pela ASNT nos níveis I, II ou III. A inspeção especial de uma edificação é realizada por uma agência aprovada que trabalha para o proprietário, mantida independente do fabricante cujo trabalho verifica.
Quando a inspeção especial de aço estrutural é exigida?
A inspeção especial é exigida onde o código de edificações a aplica, o que o IBC Chapter 17 faz para a maior parte do aço estrutural em edificações regulamentadas por normas. O escopo exato é definido por uma Declaração de Inspeções Especiais específica do projeto, e não por uma regra geral única, de modo que dois projetos podem ter cargas de inspeção muito diferentes.
Toda solda passa por ensaio por ultrassom?
O ensaio por ultrassom concentra-se nas soldas de penetração total da junta e nas soldas críticas para a segurança, enquanto muitas soldas de filete são aceitas apenas com inspeção visual. A taxa de UT exigida aumenta com a categoria de risco e pode ser reduzida quando a taxa de rejeição do fabricante se mantém consistentemente baixa, de modo que a porcentagem é definida pelo plano de inspeção, e não por uma regra fixa única.
Leitura Adicional
- American Welding Society — Normas de Soldagem — AWS. Sede da AWS D1.1, o código de soldagem estrutural que define o procedimento de soldagem, a qualificação do soldador e os critérios de aceitação usados na inspeção de soldas em aço.
- ASNT — Certificação em NDT — American Society for Nondestructive Testing. Explica a estrutura de níveis I/II/III para os técnicos que executam ensaios por ultrassom, por partículas magnéticas e por líquido penetrante.
- Research Council on Structural Connections — RCSC. Publica a Specification for Structural Joints Using High-Strength Bolts, base para a inspeção de conexões parafusadas apertadas ao encosto e pré-tensionadas.