L'inspection de l'acier de structure s'étend de l'atelier de fabrication au chantier. En atelier, le contrôle qualité (QC) du fabricant vérifie les éléments au fur et à mesure de leur découpe, de leur soudage et de leur revêtement ; sur chantier, une assurance qualité (QA) indépendante vérifie l'ossature au fur et à mesure de son montage. Les deux étapes confirment la même chose sous des angles différents : que les soudures, les boulons à haute résistance, les dimensions des éléments et les revêtements de protection correspondent aux plans d'atelier approuvés et aux codes qui les régissent. Ce guide présente ce que les inspecteurs contrôlent, les méthodes d'essai qu'ils utilisent, les normes qui sous-tendent ces contrôles, qui est habilité à les valider, et comment l'inspection en atelier et sur chantier s'articulent.
Ce que couvre l'inspection de l'acier de structure
L'inspection de l'acier de structure est l'ensemble des contrôles qui confirment que l'acier fabriqué et monté correspond à son intention de conception, depuis l'identification des matériaux jusqu'aux assemblages finaux. Ce travail couvre toute la vie d'une ossature : réception des matériaux et ajustage en atelier, état après expédition, alignement et assemblages lors du montage, et clôture documentée une fois la structure debout. Comme l'acier reprend des charges, la plupart des projets régis par un code considèrent ces contrôles comme obligatoires plutôt que facultatifs. Les premiers contrôles ont lieu avant toute soudure, lorsque les matériaux reçus sont identifiés au regard de leurs certificats de coulée (mill test reports) afin que la nuance de l'élément fini corresponde à celle supposée par la conception. Le présent article porte sur l'acier de structure des bâtiments ; les ponts, les rails de pont roulant et les équipements de levage relèvent de régimes d'inspection distincts, avec leurs propres normes.
Au fond, l'inspection vérifie que les composants d'un bâtiment métallique — ossatures principales, pannes, lisses, contreventements et leurs assemblages — ont été étudiés, fabriqués et assemblés conformément aux plans. L'inspecteur compare l'ouvrage réel aux plans de structure en acier et au cahier des charges du projet, puis consigne les points conformes et non conformes. C'est ce compte rendu écrit, et non une simple validation verbale, sur lequel le maître d'ouvrage ou l'agent de contrôle du bâtiment s'appuiera par la suite.
Ce que les inspecteurs contrôlent sur l'acier fabriqué
La liste de contrôle de l'inspecteur sur l'acier fabriqué s'articule autour de cinq points : les soudures, les boulons à haute résistance, les dimensions des éléments et l'ajustage, l'alignement après montage et les revêtements de protection. Chacun a ses propres critères d'acceptation, raison pour laquelle les inspecteurs travaillent à partir du cahier des charges et non de leur seul jugement.
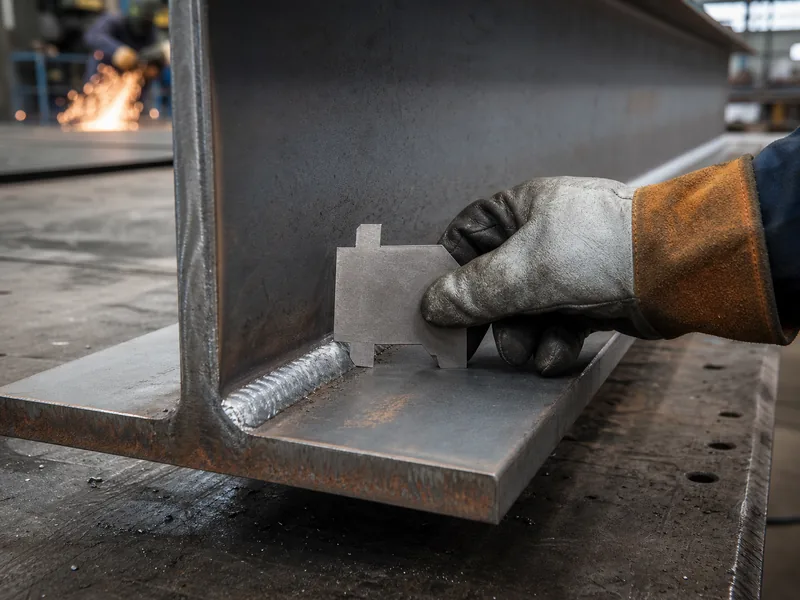
- Soudures : profil, dimension et santé par rapport aux symboles de soudage des plans, ainsi que les défauts de surface tels que fissures, caniveaux et porosités. La réalisation d'un assemblage relève du soudage de l'acier de structure ; l'inspection porte sur la soudure terminée, la qualité interne étant vérifiée ensuite par NDT.
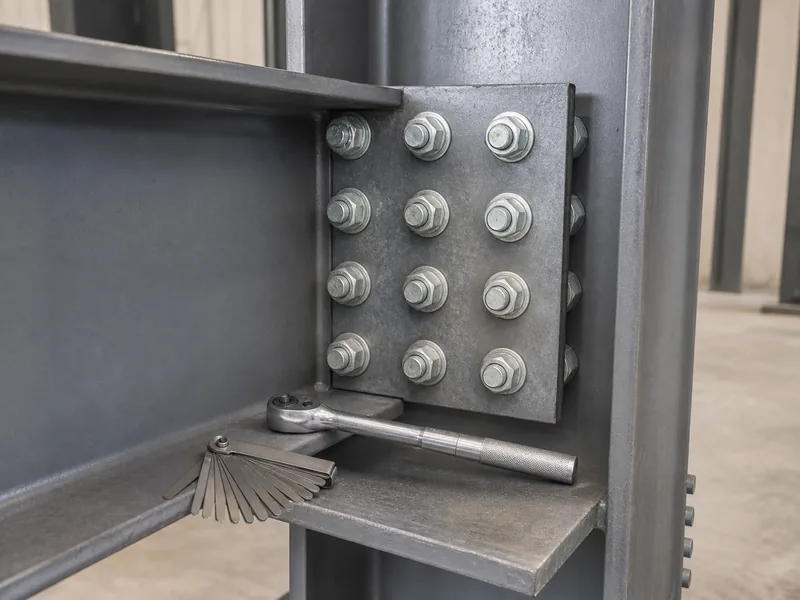
- Boulons à haute résistance : type, nuance et état, et détermination du point de savoir si chaque assemblage est serré au contact ou précontraint et serré selon une méthode approuvée. Vérifier les assemblages boulonnés implique aussi de contrôler que les faces en contact sont bien en appui et que les filets s'engagent correctement.
- Dimensions des éléments et ajustage : longueur, contre-flèche, position des trous et manière dont les pièces s'emboîtent avant la finalisation d'un assemblage.
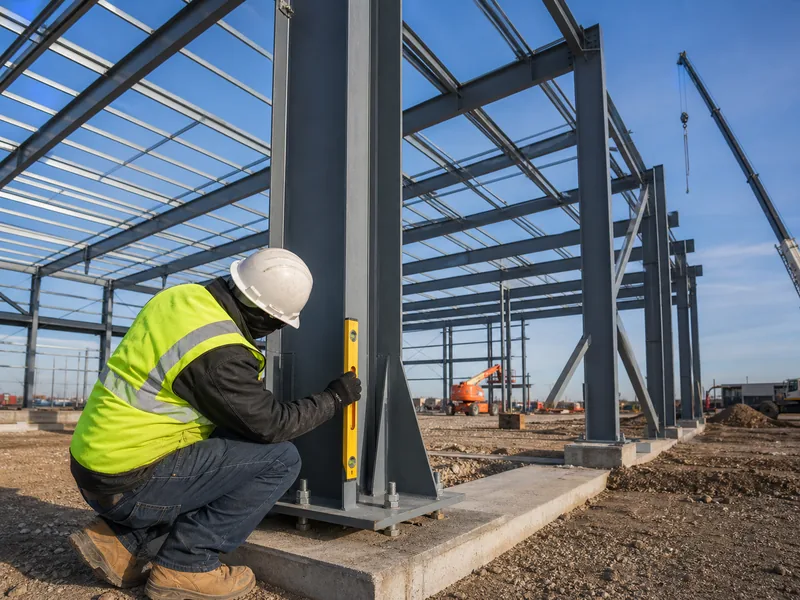
- Alignement : aplomb des poteaux et niveau des poutres dans les tolérances une fois l'ossature montée.
- Revêtements et protection incendie : galvanisation ou couverture de peinture, épaisseur du feuil sec par rapport à la valeur spécifiée, et toute protection intumescente ou ignifuge projetée.
Les tiges d'ancrage et les platines d'assise se situent à la limite entre l'acier et sa fondation ; leur position et leur saillie sont donc vérifiées avant le montage de l'ossature. Une erreur de position d'ancrage coûte bien moins cher à corriger sur le papier qu'une fois les poteaux en place, ce qui explique que ce contrôle figure parmi les premiers sur chantier et non parmi les derniers. La même logique préside aux contrôles dimensionnels. Une position de trou ou une longueur d'élément détectée à la ligne de perçage se corrige rapidement, alors que la même erreur constatée au montage peut imposer un alésage sur site ou le remplacement de l'élément.
Méthodes de contrôle visuel et non destructif
Le contrôle visuel (VT) intervient en premier et porte sur presque tous les assemblages, mais il n'atteint que les surfaces et la géométrie ; les défauts sous-jacents exigent donc un contrôle non destructif (NDT). Le NDT permet à l'inspecteur de détecter des défauts sans découper l'acier ni le charger jusqu'à la rupture, ce qui maintient l'élément en service.
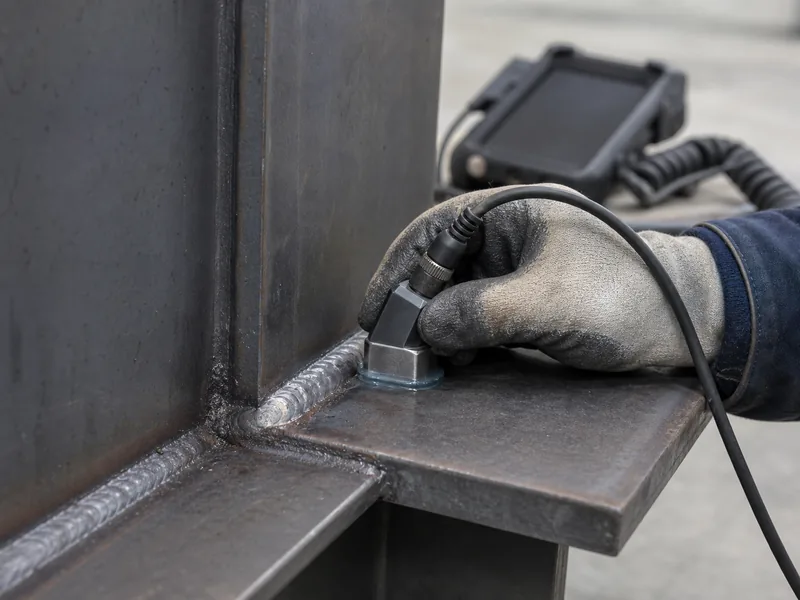
- Visuel (VT) : fissures de surface, caniveaux, profil de soudure, ajustage, et travaux manquants ou incorrects ; appliqué à pratiquement tous les assemblages.
- Magnétoscopie (MT) : fissures de surface et sous-jacentes dans l'acier ferromagnétique, utile le long des pieds de soudure et sur les soudures d'angle.
- Ressuage (PT) : défauts débouchant en surface sur des matériaux non poreux, là où la magnétoscopie ne s'applique pas.
- Ultrasons (UT) : défauts internes et manques de fusion à l'intérieur des soudures en bout à bout, en particulier les soudures à pleine pénétration (CJP).
- Radiographie (RT) : image interne du volume de la soudure, utilisée lorsqu'un enregistrement permanent ou une alternative à l'UT est nécessaire.
Toutes les soudures ne sont pas contrôlées de la même manière. La quantité de NDT dépend du type de soudure, de la catégorie de risque de la structure et du rôle de l'assemblage : les soudures à pleine pénétration et les soudures critiques font l'objet de la couverture la plus poussée, tandis que de nombreuses soudures d'angle sont acceptées sur simple contrôle visuel. Les codes permettent aussi de réduire le taux de contrôle par ultrasons lorsque le taux de rejet du fabricant reste faible, et de l'augmenter lorsque des défauts apparaissent. C'est un plan d'inspection, et non un pourcentage fixe, qui définit l'étendue réelle des contrôles.
Chaque méthode a des limites qui déterminent son emploi. Le contrôle par ultrasons exige un accès à la surface et une interprétation par du personnel qualifié, la radiographie nécessite des mesures de radioprotection et une zone d'exclusion, et la magnétoscopie comme le ressuage n'atteignent que la surface. Adapter la méthode au défaut attendu est un choix délibéré inscrit dans le plan d'inspection.
Codes, normes et intervenants de l'inspection
Les codes qui encadrent l'inspection de l'acier attribuent deux rôles distincts : le contrôle qualité par le fabricant et l'assurance qualité par un inspecteur indépendant, et ils définissent les tâches que chacun doit accomplir. Le chapitre N de l'AISC 360, la Specification for Structural Steel Buildings (Spécification pour les bâtiments en acier de structure), fixe les exigences minimales en matière de contrôle qualité, d'assurance qualité et de CND, avec des tableaux de tâches couvrant l'inspection avant, pendant et après le soudage comme le boulonnage. L'AISC 303, le Code of Standard Practice (Code des pratiques courantes), fournit les critères d'acceptation et les conventions de métier sur lesquels sont jugés la fabrication et le montage.
Le soudage est évalué selon l'AWS D1.1, le code de soudage structural pour l'acier, qui réunit en un seul document les modes opératoires de soudage, la qualification des soudeurs et l'acceptation à l'inspection. Les assemblages boulonnés suivent la RCSC Specification relative aux boulons à haute résistance, qui distingue les assemblages serrés au contact des assemblages précontraints et fixe la manière de vérifier la précontrainte. Dans les bâtiments soumis à réglementation, le chapitre 17 de l'IBC est ce qui rend l'inspection spéciale obligatoire et en fixe le périmètre au moyen d'une déclaration d'inspection spéciale propre au projet.
La répartition imposée par ces codes compte sur le terrain. Le QC relève de la responsabilité du fabricant et du monteur, tandis que la QA est assurée pour le maître d'ouvrage par un inspecteur spécial indépendant qui confirme ce travail sans répéter chaque contrôle. Certaines tâches sont rédigées de sorte que l'inspecteur observe par échantillonnage aléatoire ; d'autres exigent un contrôle sur chaque assemblage ou chaque élément, ce qui change directement la quantité d'acier réellement examinée.
Qui valide est également encadré. Les soudures sont inspectées par un AWS Certified Welding Inspector (CWI). Les contrôles par ultrasons, par magnétoscopie et par ressuage sont réalisés par du personnel NDT certifié ASNT de niveau I, II ou III, selon qu'il exécute, prépare ou interprète l'essai. Pour un acheteur, vérifier ces qualifications ainsi que les certifications de bâtiment en acier d'un fabricant fait partie des conditions pour avoir confiance dans la solidité de l'inspection elle-même.
Inspection en atelier et inspection sur chantier
L'inspection en atelier et l'inspection sur chantier couvrent des risques différents : l'atelier maîtrise la qualité de fabrication et le chantier confirme que le montage la préserve.
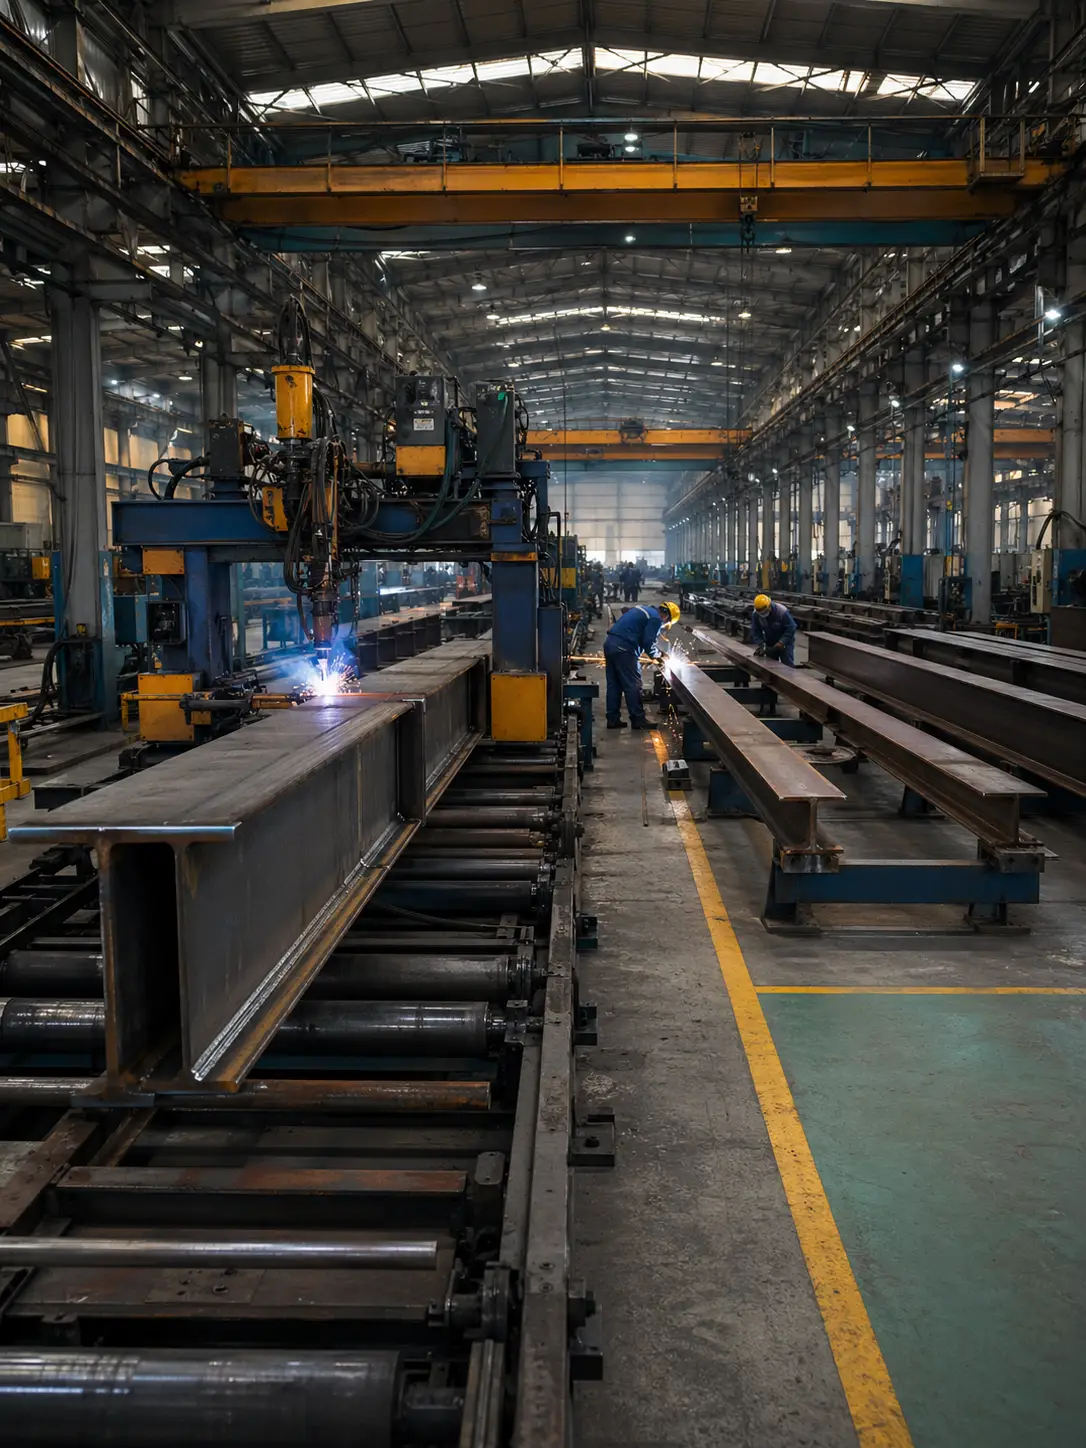
En atelier, le QC intervient sur l'ajustage avant soudage, la qualité des soudures pendant et après, la pose des boulons, les dimensions des éléments et la couverture du revêtement, détectant les défauts tant qu'un élément reste facile à réparer ou à remplacer. Une soudure refusée en atelier coûte un meulage et une reprise de soudure ; la même soudure découverte après montage peut bloquer une équipe de grutage et toute une séquence de travaux.
Sur chantier, l'inspection se déplace vers la manière dont la structure s'assemble : aplomb des poteaux et alignement des poutres dans les tolérances, soudures et boulons posés sur site, et retouches là où les revêtements ont été endommagés pendant le transport ou la manutention. La clôture du chantier est une tâche à part entière. Le montage n'est pas terminé tant que les registres de boulonnage et de soudage, les rapports NDT et les procès-verbaux d'inspection finale ne sont pas rassemblés, car c'est cette documentation qui prouve que l'ossature a été construite et vérifiée conformément aux plans.
L'inspection définit aussi ce qui se passe lorsque le travail est non conforme. Le matériau non conforme est consigné, puis soit réparé selon un mode opératoire approuvé, soit traité par l'ingénieur responsable, la résolution étant consignée plutôt que passée sous silence. C'est cette traçabilité qui permet à un vérificateur ultérieur de faire confiance à l'acier sans rouvrir chaque assemblage.
Vérifier la qualité de l'acier avant et après le montage
Les défauts les moins coûteux à corriger sont ceux détectés en atelier ; un plan d'inspection solide place donc le QC en amont, avant même l'expédition de l'acier. Commencez par obtenir les registres QC du fabricant, la documentation sur les soudures et les boulons et les résultats NDT ; laissez ensuite la QA de chantier et, lorsque le code l'exige, l'inspection spéciale confirmer le montage et clôturer les documents. Lorsque ces deux niveaux concordent, le maître d'ouvrage dispose d'une ossature vérifiable sur le papier, et pas seulement acceptable à l'œil.
En tant que fabricant de structures en acier, KAFA intègre ce premier niveau de contrôle qualité directement à la fabrication. Ses lignes de poutres en I, de profilés en caisson et de pannes C/Z, sur un site de 20,000 m² à Qingdao, fonctionnent sous un système de management de la qualité ISO 9001:2015, de sorte que les dimensions, les soudures et les revêtements sont documentés avant qu'un élément ne quitte l'atelier. Pour consulter les enregistrements d'inspection ou cadrer un lot de fabrication précis, demandez un devis en joignant vos plans et votre spécification.
FAQ
Quelles sont les principales méthodes d'inspection de l'acier de structure ?
Les principales méthodes sont le contrôle visuel (VT) et quatre techniques non destructives : la magnétoscopie (MT), le ressuage (PT), les ultrasons (UT) et la radiographie (RT). Le contrôle visuel couvre les vérifications de surface et de géométrie sur presque tous les assemblages, la MT et le PT détectent les fissures de surface et sous-jacentes, et l'UT et la RT révèlent les défauts à l'intérieur des soudures en bout à bout, là où l'œil ne peut pas voir.
Quelle est la différence entre le contrôle qualité et l'assurance qualité dans l'inspection de l'acier ?
Le contrôle qualité est le programme propre au fabricant et au monteur pour construire l'acier correctement, tandis que l'assurance qualité est une inspection indépendante réalisée pour le maître d'ouvrage afin de le confirmer. La QA ne remplace pas le QC ; sur les travaux régis par un code, elle constitue une couche supplémentaire d'inspection spéciale qui vérifie les résultats du fabricant au lieu de dupliquer chaque tâche.
Qui est qualifié pour réaliser l'inspection de l'acier de structure ?
Les soudures sont inspectées par un AWS Certified Welding Inspector (CWI), et les contrôles non destructifs sont réalisés par des techniciens NDT certifiés ASNT de niveau I, II ou III. L'inspection spéciale d'un bâtiment est assurée par un organisme agréé travaillant pour le maître d'ouvrage, tenu indépendant du fabricant dont il contrôle le travail.
Quand une inspection spéciale de l'acier de structure est-elle exigée ?
L'inspection spéciale est exigée partout où le code du bâtiment l'applique, ce que fait le chapitre 17 de l'IBC pour la plupart des aciers de structure des bâtiments régis par un code. Le périmètre exact est fixé par une déclaration d'inspection spéciale propre au projet plutôt que par une règle générale, si bien que deux projets peuvent représenter des charges d'inspection très différentes.
Toutes les soudures font-elles l'objet d'un contrôle par ultrasons ?
Le contrôle par ultrasons se concentre sur les soudures à pleine pénétration et les soudures critiques, tandis que de nombreuses soudures d'angle sont acceptées sur simple contrôle visuel. Le taux d'UT requis augmente avec la catégorie de risque et peut être réduit lorsque le taux de rejet du fabricant reste durablement faible ; le pourcentage est donc fixé par le plan d'inspection, et non par une règle fixe unique.
Pour aller plus loin
- American Welding Society — Normes de soudage — AWS. Site de l'AWS D1.1, le code de soudage de structure qui fixe les modes opératoires de soudage, la qualification des soudeurs et les critères d'acceptation utilisés lors de l'inspection des soudures sur acier.
- ASNT — Certification NDT — American Society for Nondestructive Testing. Explique le cadre des niveaux I/II/III pour les techniciens qui réalisent les contrôles par ultrasons, par magnétoscopie et par ressuage.
- Research Council on Structural Connections — RCSC. Publie la Specification for Structural Joints Using High-Strength Bolts, base de l'inspection des assemblages boulonnés serrés au contact et précontraints.