La inspección de acero estructural abarca desde el taller de fabricación hasta la obra. En el taller, el propio control de calidad (QC) del fabricante revisa los elementos a medida que se cortan, sueldan y recubren; en obra, un aseguramiento de calidad (QA) independiente verifica la estructura a medida que se monta. Ambas etapas confirman lo mismo desde ángulos distintos: que las soldaduras, los pernos de alta resistencia, las dimensiones de los elementos y los recubrimientos protectores coinciden con los planos de taller aprobados y con las normas que los rigen. Esta guía describe qué inspeccionan los inspectores, qué métodos de ensayo utilizan, las normas en que se basan esas verificaciones, quién está cualificado para firmar la aprobación y cómo encajan la inspección en taller y la inspección en obra.
Qué abarca la inspección de acero estructural
La inspección de acero estructural es el conjunto de verificaciones que confirman que el acero fabricado y montado responde a su intención de diseño, desde la identificación del material hasta las conexiones finales. El trabajo abarca toda la vida de una estructura: el material entrante y el armado en el taller, el estado tras el envío, la alineación y las conexiones durante el montaje, y un cierre de obra documentado una vez que la estructura está en pie. Dado que el acero soporta cargas, la mayoría de los proyectos regulados por norma consideran estas verificaciones obligatorias y no opcionales. Las primeras verificaciones se realizan antes de cualquier soldadura, cuando el material entrante se identifica cotejándolo con sus certificados de colada para que el grado de un elemento terminado coincida con el que supuso el diseño. Este enfoque se refiere al acero estructural de edificios; los puentes, los carriles de grúa y los equipos de elevación siguen regímenes de inspección distintos, con sus propias normas.
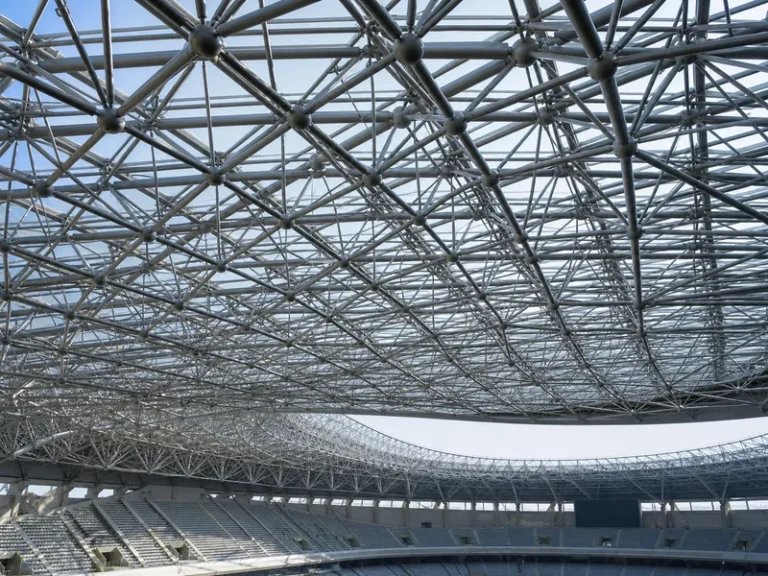
En esencia, la inspección verifica que los componentes de un edificio metálico —pórticos principales, correas, largueros, arriostramiento y sus conexiones— se hayan detallado, fabricado y ensamblado según los planos. El inspector compara el trabajo físico con los planos estructurales de acero y la especificación del proyecto, y luego registra dónde cumple y dónde no. Ese registro escrito, y no una aprobación verbal, es en lo que se apoya después el propietario o el funcionario competente en materia de edificación.
Qué inspeccionan los inspectores en el acero fabricado
La lista de verificación de un inspector sobre el acero fabricado se centra en cinco aspectos: soldaduras, pernos de alta resistencia, dimensiones de los elementos y armado, alineación tras el montaje y recubrimientos protectores. Cada uno tiene sus propios criterios de aceptación, por lo que los inspectores trabajan a partir de la especificación y no solo de su criterio.
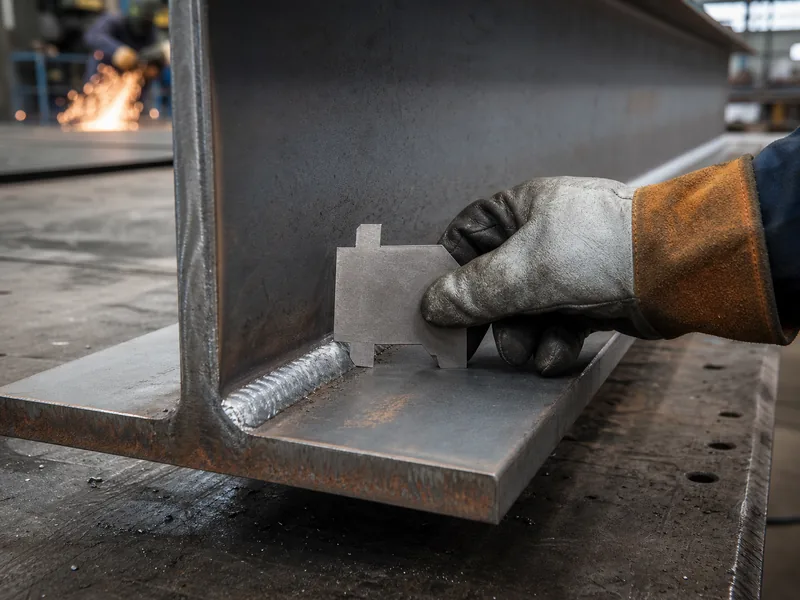
- Soldaduras: perfil, tamaño y sanidad conforme a los símbolos de soldadura de los planos, además de defectos superficiales como grietas, socavación y porosidad. La forma de ejecutar una junta corresponde a la soldadura de acero estructural; la inspección confirma la soldadura terminada y la calidad interna se comprueba después mediante NDT.
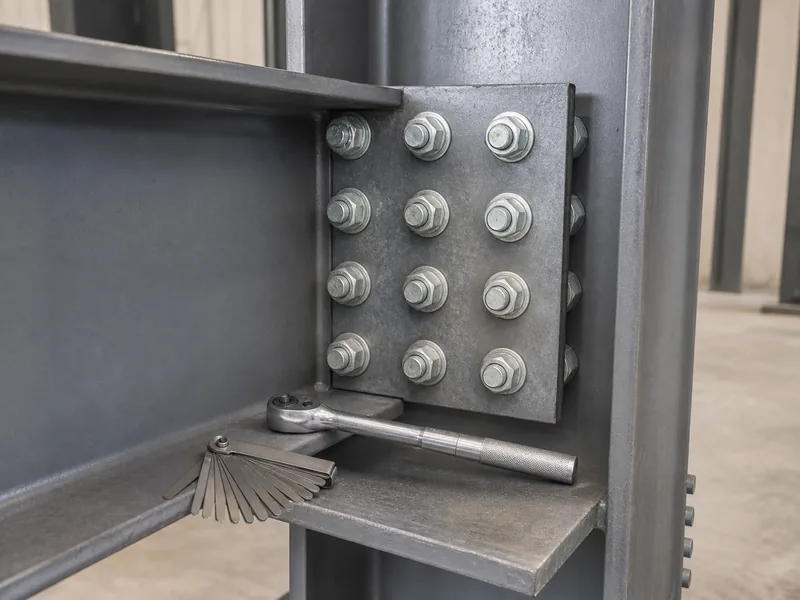
- Pernos de alta resistencia: tipo, grado y estado, y si cada junta queda ajustada al contacto o pretensada y apretada mediante un método aprobado. Verificar las conexiones atornilladas también implica comprobar que las placas asienten bien y que las roscas engranen correctamente.
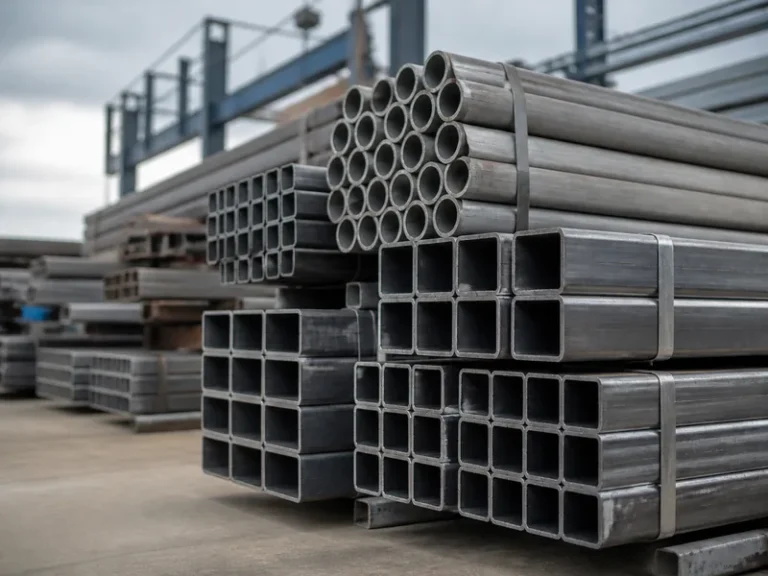
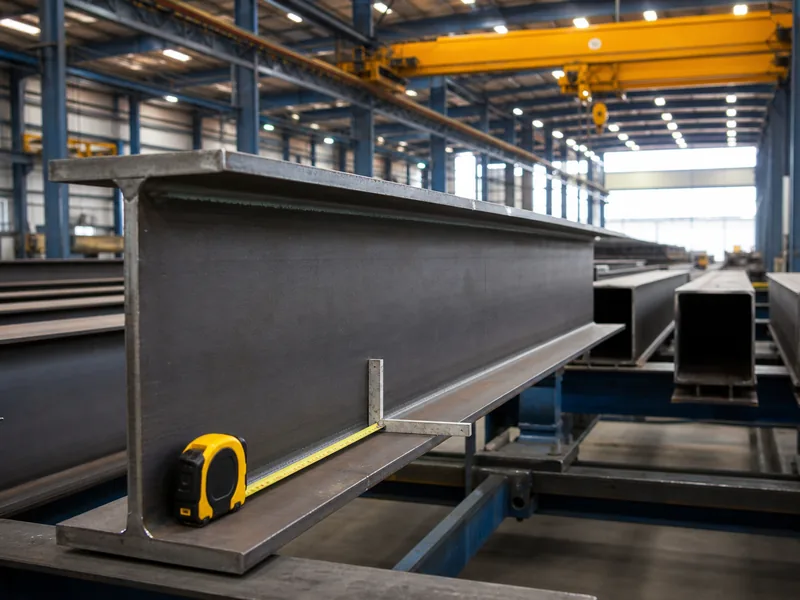
- Dimensiones de los elementos y armado: longitud, contraflecha, ubicación de los orificios y cómo asientan las piezas entre sí antes de cerrar una conexión.
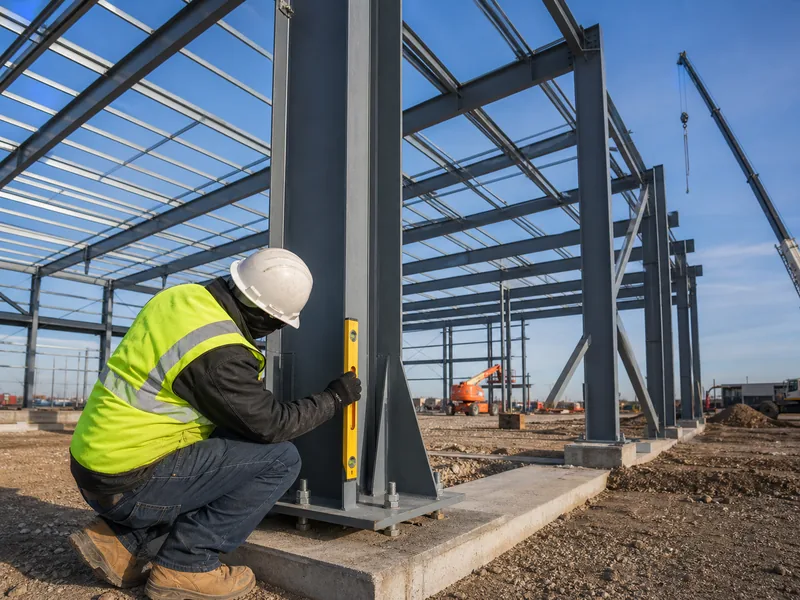
- Alineación: columnas aplomadas y vigas niveladas dentro de tolerancia una vez que la estructura está en pie.
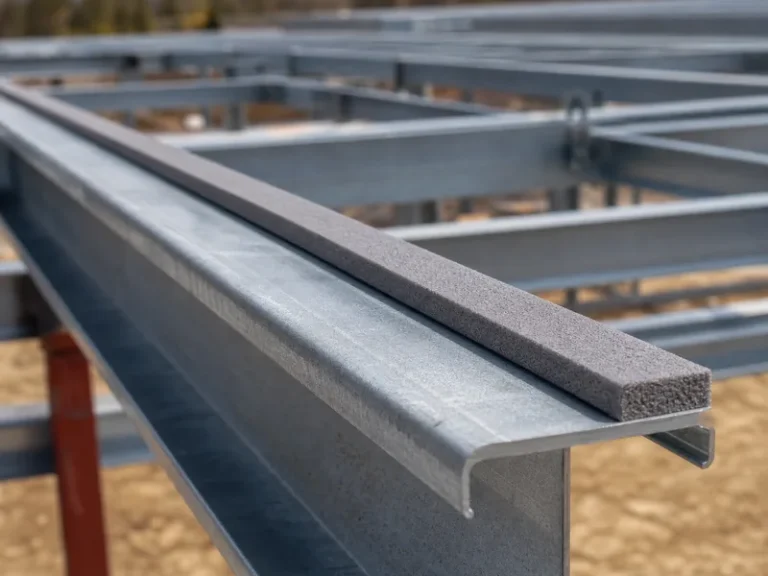
- Recubrimientos e ignifugación: galvanizado o cobertura de pintura, espesor de película seca frente al valor especificado, y cualquier protección intumescente o ignífuga proyectada.
Los pernos de anclaje y las placas base se sitúan en el límite entre el acero y su cimentación, por lo que se comprueban su posición y su proyección antes de levantar la estructura. Corregir un anclaje mal colocado sobre el papel es mucho más barato que hacerlo con las columnas ya en pie, y por eso esta es una de las primeras verificaciones en obra y no una de las últimas. La misma lógica rige las verificaciones dimensionales. Un error en la ubicación de un orificio o en la longitud de un elemento detectado en la línea de taladrado es una corrección rápida, mientras que ese mismo error descubierto durante el montaje puede obligar a escariar en obra o a sustituir el elemento.
Métodos de ensayo visual y no destructivo
El ensayo visual (VT) es el primero y se aplica a casi todas las juntas, pero solo alcanza superficies y geometría, por lo que los defectos subsuperficiales exigen ensayos no destructivos (NDT). El NDT permite al inspector localizar defectos sin cortar el acero ni cargarlo hasta la rotura, lo que mantiene el elemento en servicio.
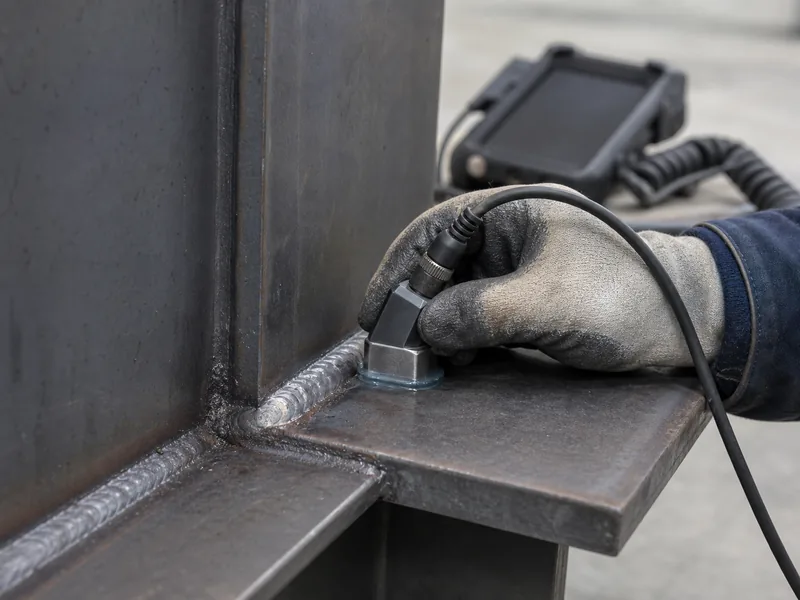
- Visual (VT): grietas superficiales, socavación, perfil de la soldadura, ajuste y trabajos ausentes o incorrectos; se aplica prácticamente a todas las juntas.
- Partículas magnéticas (MT): grietas superficiales y subsuperficiales en acero ferromagnético, útiles a lo largo de los pies de soldadura y en soldaduras de filete.
- Líquidos penetrantes (PT): defectos abiertos a la superficie en materiales no porosos donde no es aplicable el ensayo de partículas magnéticas.
- Ultrasonidos (UT): defectos internos y falta de fusión en el interior de soldaduras en ranura, especialmente en soldaduras de penetración completa de junta (CJP).
- Radiografía (RT): una imagen interna del volumen de la soldadura, utilizada cuando se necesita un registro permanente en película o una alternativa al UT.
No todas las soldaduras se ensayan de la misma manera. La cantidad de NDT depende del tipo de soldadura, de la categoría de riesgo de la estructura y de la función de la junta: las soldaduras de penetración completa de junta y las críticas por demanda reciben la mayor cobertura, mientras que muchas soldaduras de filete se aceptan solo con la inspección visual. Las normas también permiten reducir la tasa de ensayos ultrasónicos cuando la tasa de rechazo del fabricante se mantiene baja, y volver a aumentarla cuando aparecen defectos. El alcance real de los ensayos lo fija un plan de inspección, no un porcentaje fijo.
Cada método tiene limitaciones que determinan dónde se emplea. El ensayo ultrasónico requiere acceso a la superficie e interpretación por personal formado; el ensayo radiográfico exige controles de radiación y una zona de exclusión; y los ensayos de partículas magnéticas y de líquidos penetrantes solo alcanzan la superficie. Adecuar el método al defecto que el inspector espera encontrar es una decisión deliberada dentro del plan de inspección.
Normas, estándares y quién realiza la inspección
Las normas que rigen la inspección del acero asignan dos roles distintos: el control de calidad a cargo del fabricante y el aseguramiento de la calidad a cargo de un inspector independiente, y definen las tareas que cada uno debe cumplir. El Capítulo N de la AISC 360, la Especificación para edificios de acero estructural, establece los requisitos mínimos de control de calidad, aseguramiento de la calidad y ensayos no destructivos, con tablas de tareas que abarcan la inspección antes, durante y después de la soldadura y del empernado. La AISC 303, el Código de Práctica Estándar, aporta los criterios de aceptación y las convenciones del sector con los que se evalúan la fabricación y el montaje.
La soldadura se evalúa conforme a la norma AWS D1.1, el código de soldadura estructural para acero, que reúne en un solo documento los procedimientos de soldadura, la cualificación de soldadores y la aceptación de la inspección. Las uniones atornilladas siguen la Especificación del RCSC para pernos de alta resistencia, que distingue las conexiones ajustadas al contacto de las pretensadas y establece cómo se verifica la pretensión. En los edificios regulados por el código, el Capítulo 17 del IBC es lo que hace obligatoria la inspección especial y fija su alcance mediante una Declaración de Inspecciones Especiales del proyecto.
Esa división que imponen las normas importa en obra. El QC es responsabilidad del propio fabricante y del montador, mientras que el QA lo realiza para el propietario un inspector especial independiente que confirma ese trabajo sin repetir cada verificación. Algunas tareas están redactadas para que el inspector observe de forma aleatoria; otras exigen una comprobación en cada junta o elemento, lo que cambia directamente cuánto acero se examina realmente.
Quién firma la aprobación también está regulado. Las soldaduras las inspecciona un AWS Certified Welding Inspector (CWI). Los ensayos ultrasónicos, de partículas magnéticas y de líquidos penetrantes los realizan técnicos de NDT certificados por ASNT en nivel I, II o III, según si ejecutan, preparan o interpretan el ensayo. Para un comprador, confirmar esas credenciales junto con las certificaciones de construcción en acero del fabricante forma parte de la confianza en que la propia inspección es sólida.
Inspección en taller frente a inspección en obra
La inspección en taller y la inspección en obra comprueban riesgos distintos: el taller controla la calidad de la fabricación y la obra confirma que el montaje la mantiene.
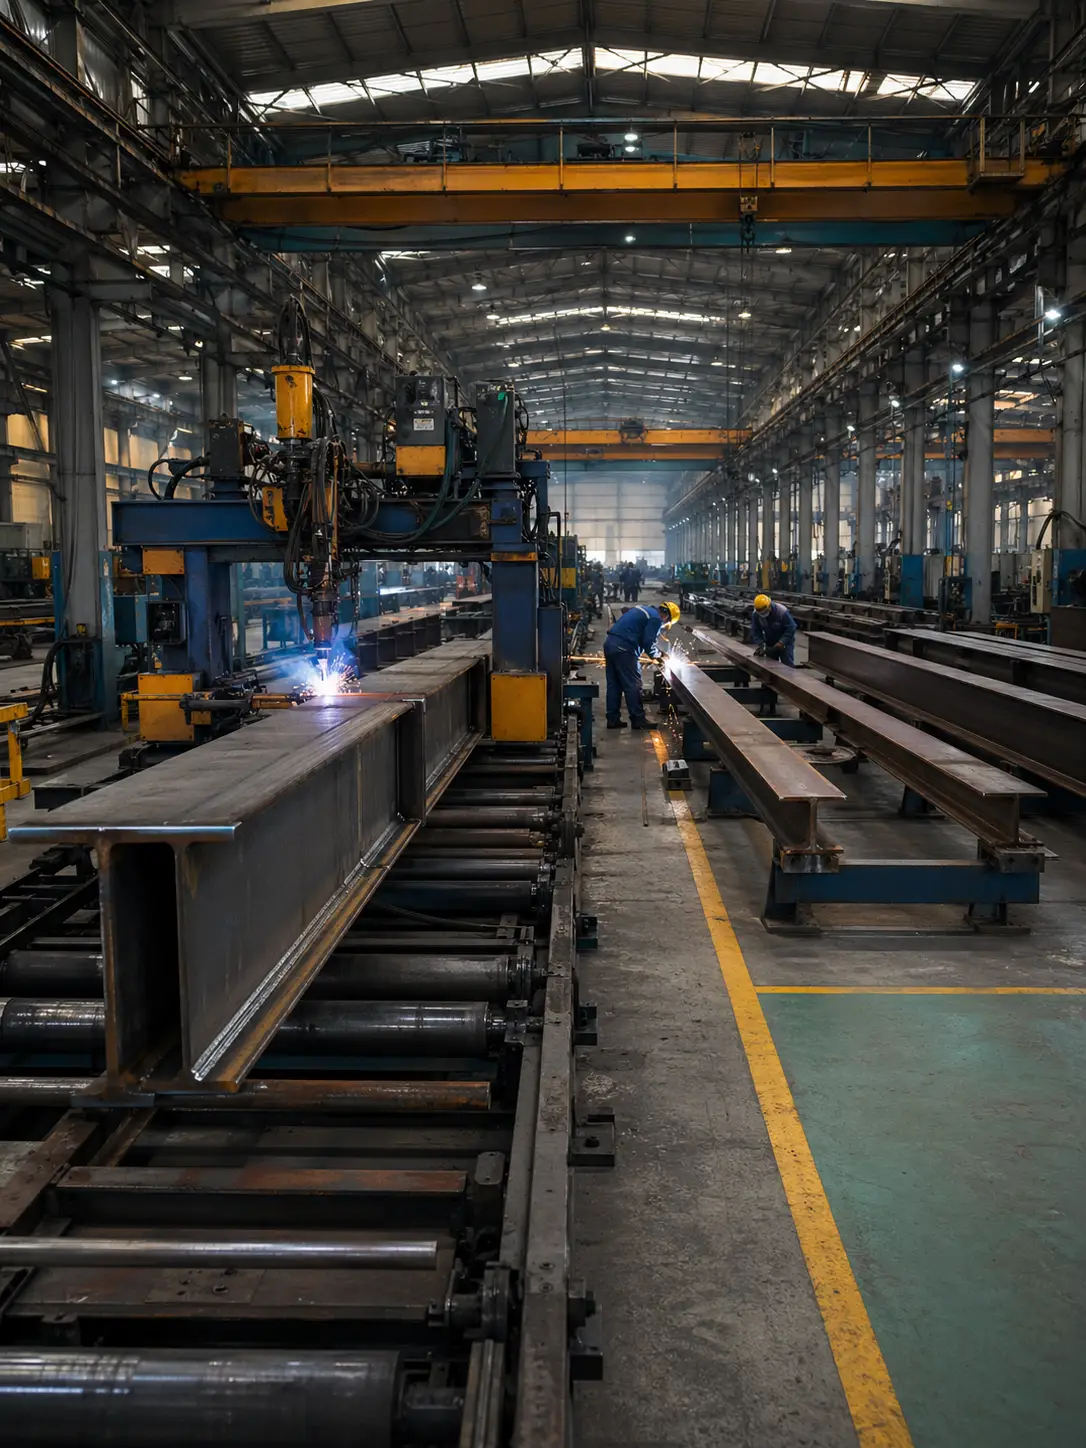
En el taller, el QC actúa sobre el armado antes de soldar, la calidad de la soldadura durante y después, la instalación de pernos, las dimensiones de los elementos y la cobertura del recubrimiento, detectando defectos mientras un elemento aún es fácil de reparar o sustituir. Una soldadura rechazada en el taller cuesta un desbaste y una nueva soldadura; esa misma soldadura descubierta tras el montaje puede paralizar a un equipo de grúas y toda una secuencia.
En obra, la inspección pasa a cómo se ensambla la estructura: columnas comprobadas en aplomado y vigas en alineación dentro de tolerancia, soldaduras en obra y pernos instalados en obra, y retocado donde los recubrimientos se dañaron durante el transporte o la manipulación. El cierre de obra es una tarea aparte. El montaje no termina hasta que se reúnen los registros de empernado y soldadura, los informes de NDT y los registros de inspección final, porque esa documentación es la que demuestra que la estructura se construyó y se verificó conforme a los planos.
La inspección también define qué ocurre cuando el trabajo no cumple. El material no conforme se registra y después se repara según un procedimiento aprobado o el ingeniero responsable del proyecto le da disposición, con la resolución registrada en lugar de darla por buena. Ese rastro documental es lo que permite a un revisor posterior confiar en el acero sin volver a abrir cada junta.
Verificación de la calidad del acero antes y después del montaje
Los defectos más baratos de corregir son los que se detectan en el taller, por lo que un buen plan de inspección concentra el QC antes de que el acero salga. Obtenga primero los registros de QC del fabricante, la documentación de soldadura y pernos y los resultados de NDT; después deje que el QA en obra y, donde la norma lo exija, la inspección especial confirmen el montaje y cierren la documentación. Cuando esas dos capas encajan, el propietario tiene una estructura verificable sobre el papel, no solo aceptable a la vista.
Como fabricante de estructuras de acero, KAFA integra esa primera capa de control de calidad en la propia fabricación. Sus líneas de vigas H, secciones en cajón y correas C/Z en una instalación de 20,000 m² en Qingdao operan bajo un sistema de gestión de la calidad ISO 9001:2015, de modo que las dimensiones, las soldaduras y los recubrimientos quedan documentados antes de que un elemento salga del taller. Para revisar los registros de inspección o definir el alcance de un paquete de fabricación concreto, solicite un presupuesto con sus planos y especificaciones.
Preguntas frecuentes
¿Cuáles son los principales métodos de inspección de acero estructural?
Los métodos principales son el ensayo visual (VT) más cuatro técnicas no destructivas: partículas magnéticas (MT), líquidos penetrantes (PT), ultrasonidos (UT) y radiografía (RT). El ensayo visual cubre las comprobaciones superficiales y geométricas en casi todas las juntas; MT y PT localizan grietas superficiales y subsuperficiales, y UT y RT revelan defectos en el interior de las soldaduras en ranura donde el ojo no llega.
¿Cuál es la diferencia entre control de calidad y aseguramiento de calidad en la inspección del acero?
El control de calidad es el programa propio del fabricante y del montador para construir el acero correctamente, mientras que el aseguramiento de calidad es la inspección independiente que se realiza para el propietario con el fin de confirmarlo. El QA no sustituye al QC; en los trabajos regulados por norma es una capa adicional de inspección especial que verifica los resultados del fabricante en lugar de duplicar cada tarea.
¿Quién está cualificado para realizar la inspección de acero estructural?
Las soldaduras las inspecciona un AWS Certified Welding Inspector (CWI), y los ensayos no destructivos los realizan técnicos de NDT certificados por ASNT en nivel I, II o III. La inspección especial de un edificio la lleva a cabo una agencia aprobada que trabaja para el propietario y se mantiene independiente del fabricante cuya obra verifica.
¿Cuándo se exige la inspección especial de acero estructural?
La inspección especial se exige allí donde el código de construcción la impone, lo que el Capítulo 17 del IBC hace para la mayor parte del acero estructural en edificios regulados por el código. El alcance exacto lo fija una Declaración de Inspecciones Especiales específica del proyecto y no una regla general única, por lo que dos proyectos pueden conllevar cargas de inspección muy distintas.
¿Se somete cada soldadura a ensayo ultrasónico?
El ensayo ultrasónico se concentra en las soldaduras de penetración completa de junta y en las críticas por demanda, mientras que muchas soldaduras de filete se aceptan solo con la inspección visual. La tasa de UT exigida aumenta con la categoría de riesgo y puede reducirse cuando la tasa de rechazo del fabricante se mantiene baja de forma constante, por lo que el porcentaje lo fija el plan de inspección y no una única regla fija.
Lecturas adicionales
- American Welding Society — Normas de soldadura — AWS. Es la entidad que publica AWS D1.1, el código de soldadura estructural que establece el procedimiento de soldadura, la cualificación de soldadores y los criterios de aceptación empleados en la inspección de soldaduras de acero.
- ASNT — Certificación en NDT — American Society for Nondestructive Testing. Explica el marco de niveles I/II/III para los técnicos que realizan ensayos ultrasónicos, de partículas magnéticas y de líquidos penetrantes.
- Research Council on Structural Connections — RCSC. Publica la Especificación para uniones estructurales con pernos de alta resistencia, base para inspeccionar las conexiones atornilladas ajustadas al contacto y pretensadas.